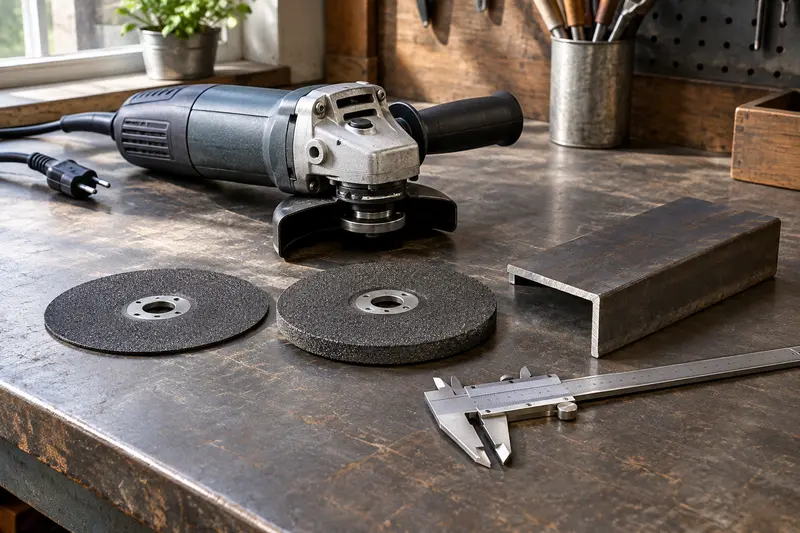
Pour ébavurer ou reprendre une soudure sans entamer inutilement la pièce, le choix du disque compte autant que votre geste. Grain, forme, matériau et marquages vous aident à sélectionner un abrasif adapté au résultat recherché.
Pour choisir un disque à lamelles, partez de trois éléments : le métal à travailler, la quantité de matière à retirer et le niveau de finition attendu. Un grain trop agressif ou une pression excessive peut creuser la pièce ; un abrasif trop fin, lui, risque de ralentir inutilement l’ébavurage.
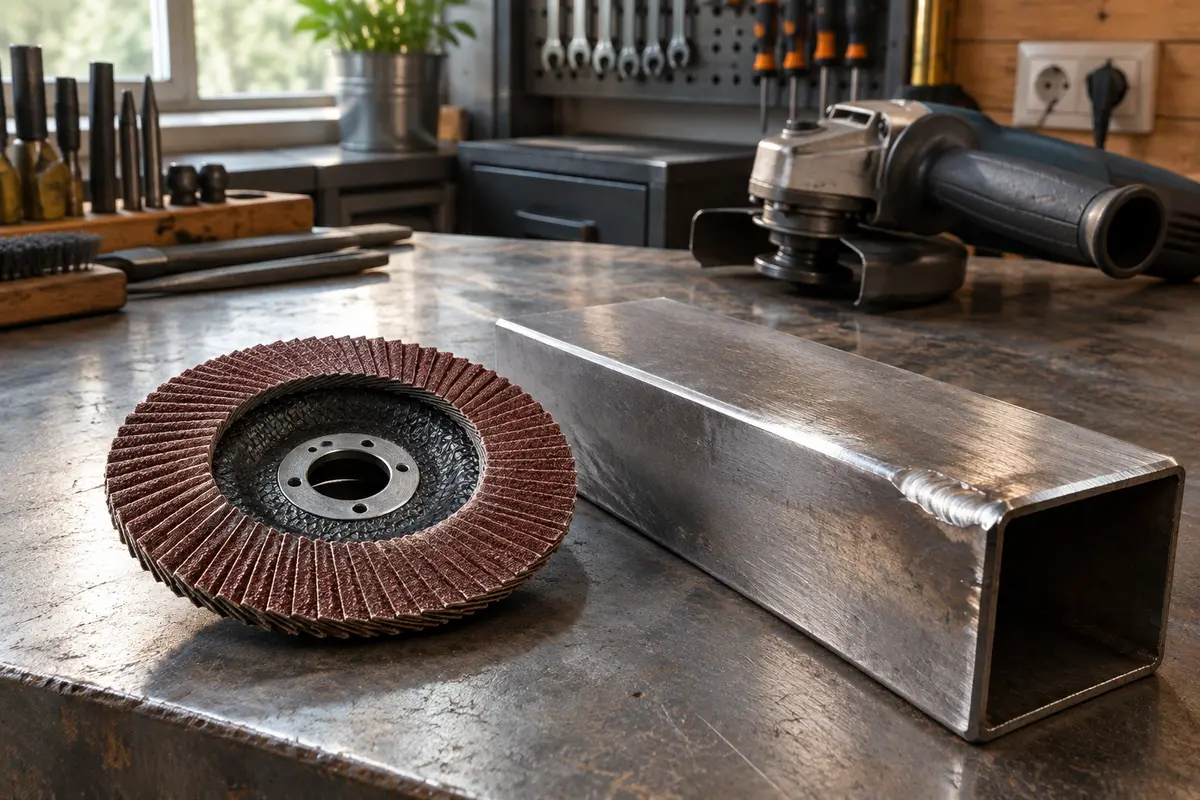
Les disques à lamelles conviennent au ponçage et à la finition de surfaces métalliques, notamment pour adoucir une arête ou reprendre une soudure. Le choix ne se limite pas au grain : vérifiez aussi la forme du disque, sa compatibilité avec la meuleuse et les indications inscrites sur son étiquette.
Comprendre l’usage d’un disque à lamelles
Un disque à lamelles est constitué de bandes abrasives disposées en éventail sur un support. En tournant, ces lamelles poncent la surface de contact. Elles s’usent progressivement et laissent apparaître de nouvelles zones abrasives, ce qui permet de travailler une pièce sans utiliser un disque de meulage classique pour chaque opération.
On l’emploie couramment pour retirer de petites bavures, adoucir les arêtes d’une pièce, uniformiser une surface ou atténuer les traces laissées après une soudure. Un disque à lamelles pour ébavurer est utile lorsque les bavures sont légères à modérées et que vous souhaitez garder une certaine maîtrise de l’enlèvement de matière. Pour une grosse surépaisseur ou un cordon très important, il peut être nécessaire de commencer avec un abrasif plus adapté, puis de finir aux lamelles.
Le disque ne remplace pas un disque à tronçonner : il est conçu pour abraser, pas pour couper. Si votre tâche consiste à séparer une pièce, choisissez un accessoire prévu pour la coupe et consultez les disques à tronçonner adaptés au matériau.
Un disque à lamelles pour soudure peut aider à réduire un cordon ou à fondre ses bords dans la surface environnante. Procédez avec retenue : sur une pièce fonctionnelle ou une soudure structurelle, retirer trop de matière peut compromettre les dimensions ou la résistance de l’assemblage. Si vous ne connaissez pas les exigences de la pièce, demandez conseil à un professionnel avant de modifier le cordon.
La nature de la pièce influence le type d’abrasif à sélectionner. Un disque à lamelles pour finition métallique doit être identifié comme compatible avec le matériau concerné. Les mentions figurant sur le disque ou dans les indications du fabricant priment sur les habitudes générales : deux disques de même grain peuvent différer par leur abrasif, leur support ou leur conception.
- Acier courant : un disque indiqué pour l’acier convient aux reprises usuelles, sous réserve de la forme et du diamètre compatibles avec votre meuleuse.
- Acier inoxydable : choisissez un disque explicitement prévu pour l’inox. Les indications relatives à la contamination par le fer sont importantes pour éviter de déposer des particules indésirables sur la surface.
- Aluminium et métaux non ferreux : vérifiez que le fabricant autorise cet usage. Ces métaux peuvent encrasser certains abrasifs ; n’insistez pas si le disque se charge ou si le résultat se dégrade.
- Matériau inconnu ou pièce revêtue : identifiez d’abord le métal et la finition présents. Un essai discret ne dispense pas de respecter les restrictions d’emploi du disque.
Ne vous fiez pas uniquement à la couleur de l’abrasif ou à l’apparence du disque pour déterminer son usage. L’étiquette peut préciser le matériau, le type de grain, les restrictions d’emploi et parfois la forme du support. Pour comparer les modèles disponibles, consultez la rubrique des disques à lamelles pour meuleuse.
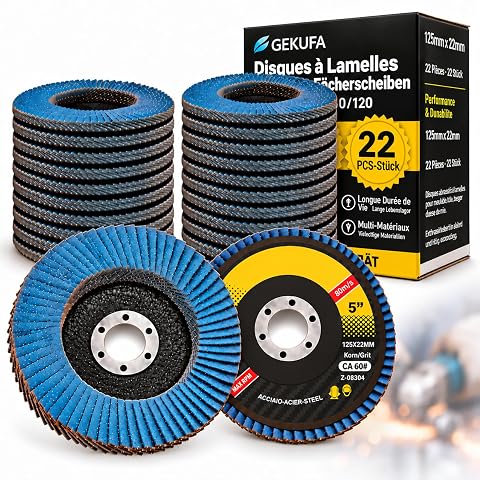
Du dégrossissage à la reprise plus fine, quatre grains pour traiter métal et bois avec votre meuleuse d’angle.
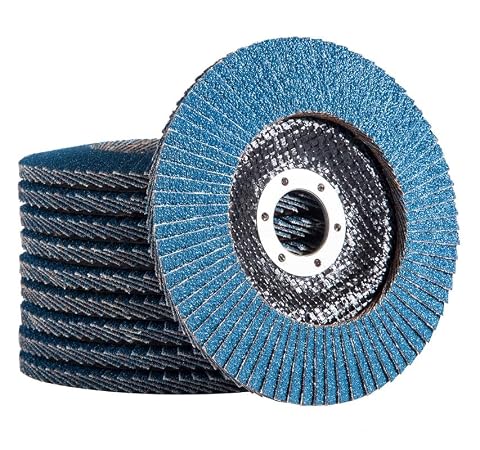
Le grain 40 et la forme T29 favorisent un enlèvement rapide sur acier, fonte et surfaces à poncer.
Adapter le grain au résultat recherché
Le numéro de grain donne un repère sur la taille de l’abrasif : en règle générale, un nombre plus bas correspond à un grain plus grossier, qui enlève davantage de matière, tandis qu’un nombre plus élevé permet une reprise plus fine. Ce repère ne décrit pas à lui seul la vitesse de travail ni le rendu final. La pression, l’angle de contact, le métal et la géométrie du disque comptent également.
| Besoin | Repère de grain | À surveiller |
|---|
| Ébavurage marqué ou reprise rapide | Grain grossier, par exemple 40 ou 60 | Le retrait de matière peut être important. Avancez sans appuyer et contrôlez souvent la pièce. |
| Reprise intermédiaire d’une soudure ou d’une surface | Grain moyen, par exemple 60 ou 80 | Le résultat dépend du cordon et de la matière à retirer. Faites un essai si l’aspect compte. |
| Lissage et préparation avant une finition ultérieure | Grain plus fin, par exemple 80 ou au‑delà | Il enlève moins vite les défauts profonds et peut nécessiter une étape préalable. |
Ces valeurs sont des repères de comparaison, pas une prescription valable pour tous les disques. Référez-vous à la gamme de grains réellement proposée par le fabricant. Pour obtenir une finition régulière, il est souvent préférable de progresser par étapes plutôt que de vouloir corriger une forte irrégularité avec un grain fin. Une finition « prête à peindre » ou « prête à souder » dépend aussi du procédé appliqué ensuite : ne la déduisez pas du seul numéro de grain.
Si vous hésitez entre deux grains, faites d’abord un essai sur une chute du même matériau ou sur une zone peu visible. Vérifiez la profondeur des marques, l’échauffement et l’aspect obtenu. Cette étape vous aide à ajuster le choix sans compromettre la pièce finale.
Les disques à lamelles existent notamment en formes plates ou coniques. Les appellations et les indications de profil varient selon les fabricants. Une forme plate est souvent choisie pour travailler une surface accessible et garder le disque assez parallèle à la pièce. Une forme conique peut faciliter certaines reprises, notamment lorsque la zone de contact doit être inclinée. Vérifiez toujours l’usage recommandé sur l’emballage.
La forme ne garantit pas à elle seule un meilleur résultat. Une arête, un angle rentrant ou une pièce étroite peut limiter la surface de contact et rendre le contrôle plus délicat. Adaptez la position de la pièce et votre trajectoire plutôt que de forcer le disque dans un espace où il ne travaille pas librement.
Pour éviter de creuser Faites porter le disque sur une zone assez large, gardez un mouvement régulier et réduisez la pression. Évitez de stationner sur un point ou de travailler uniquement avec le bord du disque. Contrôlez fréquemment la surface, surtout au début de la reprise.
Un disque à lamelles pour finition métallique se choisit donc en associant profil et grain au geste prévu. Si la pièce présente des angles difficiles d’accès, un disque de grande surface ne sera pas toujours le bon outil. Une brosse métallique peut convenir à certains travaux de nettoyage ou de dérouillage, mais elle ne réalise pas le même enlèvement de matière qu’un abrasif à lamelles.
Vérifier les marquages et la compatibilité
Avant le montage, lisez les informations portées sur le disque et dans la notice de la meuleuse. Les marquages permettent de contrôler plusieurs points essentiels, même si leur présentation peut varier selon les fabricants :
- Le diamètre : il doit correspondre aux dimensions autorisées par la meuleuse et par son carter.
- L’alésage et le montage : vérifiez que le disque se monte correctement sur la broche avec les flasques prévus, sans adaptation improvisée.
- La vitesse maximale : la vitesse indiquée pour le disque doit être au moins égale à la vitesse de rotation de la meuleuse. Ne dépassez jamais la limite inscrite sur l’accessoire.
- Le matériau et les restrictions : contrôlez les indications relatives à l’acier, à l’inox ou aux autres matériaux, ainsi que les conditions d’emploi signalées.
- L’état du disque : écartez tout accessoire fissuré, déformé, humide si cela contrevient à ses instructions, ou dont le support paraît endommagé.
La taille seule ne suffit pas à établir la compatibilité. Un disque plus grand que le diamètre prévu peut gêner le carter ou exposer à un usage dangereux. Pour apprendre à interpréter les symboles et les informations de vitesse, reportez-vous au guide sur les marquages des disques de meuleuse.
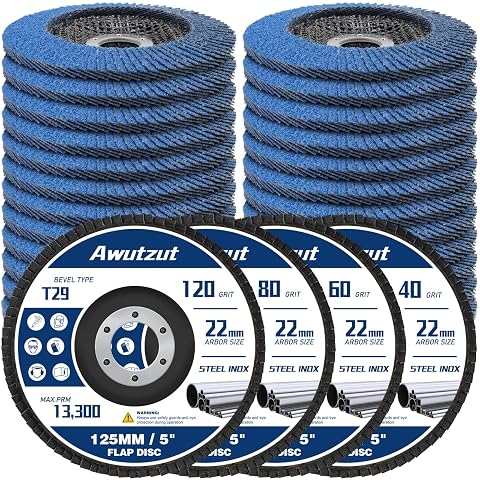
Quatre grains pour enchaîner l’ébarbage, le nettoyage et la préparation des surfaces métalliques.
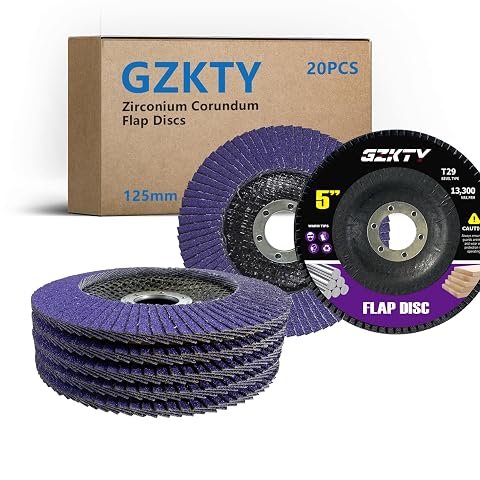
Vingt disques à lamelles pour poncer métal, inox et bois, avec quatre grains adaptés aux étapes du travail.
Utiliser le disque sans abîmer la pièce
Pour utiliser un disque à lamelles avec maîtrise, préparez d’abord la zone. Stabilisez la pièce dans un étau ou avec un dispositif adapté, en veillant à ce qu’elle ne puisse ni basculer ni vibrer. Vérifiez que le disque est correctement monté, que le carter est en place et que l’accessoire tourne librement avant de commencer.
- Faites tourner la meuleuse sans contact avec la pièce et observez son comportement. En cas de vibration, de bruit inhabituel ou de disque instable, arrêtez et vérifiez le montage.
- Approchez le disque progressivement, sans le plaquer brutalement contre le métal. Gardez une prise ferme sur l’outil et utilisez la poignée auxiliaire lorsqu’elle est prévue.
- Déplacez la meuleuse de façon régulière sur la zone. Ne restez pas au même endroit et évitez les appuis ponctuels qui creusent rapidement la matière.
- Interrompez souvent le travail pour examiner la surface. Une inspection visuelle et tactile, après arrêt complet de l’outil, permet de détecter une arête restante ou une zone trop amincie.
- Si le disque s’encrasse, chauffe anormalement ou produit un rendu irrégulier, arrêtez-vous. Vérifiez que le grain et le matériau sont adaptés plutôt que d’augmenter la pression.
Pour reprendre une soudure, travaillez par passes légères et maîtrisées. L’objectif peut être d’adoucir la transition ou d’abaisser un cordon, mais pas nécessairement de faire disparaître toute la soudure. Si la pièce doit conserver une épaisseur précise ou si l’assemblage a un rôle structurel, ne retirez pas de matière sans connaître les exigences applicables.
Éviter les erreurs et travailler en sécurité
Les erreurs les plus courantes sont faciles à prévenir : choisir un grain trop grossier pour une finition, insister sur un point, négliger la compatibilité de vitesse ou tenter de couper avec un disque prévu pour le ponçage. Une pression forte n’accélère pas toujours le travail ; elle peut échauffer la pièce, user l’abrasif plus vite et rendre le geste moins précis.
La meuleuse projette des particules et peut produire des poussières, du bruit et des étincelles. Portez des lunettes ou une visière adaptées, une protection auditive et des gants appropriés au travail. Choisissez une protection respiratoire en fonction du matériau et des poussières générées. Dégagez les matières combustibles de la zone, orientez les projections loin des personnes et ne travaillez pas sans carter. Retrouvez les principes de base dans le guide sur les protections contre les projections et les poussières.
En résumé, le bon choix associe un abrasif compatible avec le métal, un grain adapté à la quantité de matière à retirer, une forme appropriée à la zone et des marquages compatibles avec la meuleuse. Pour ébavurer, lisser une soudure ou préparer une surface, avancez par passes légères et contrôlez le résultat avant de poursuivre.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.